


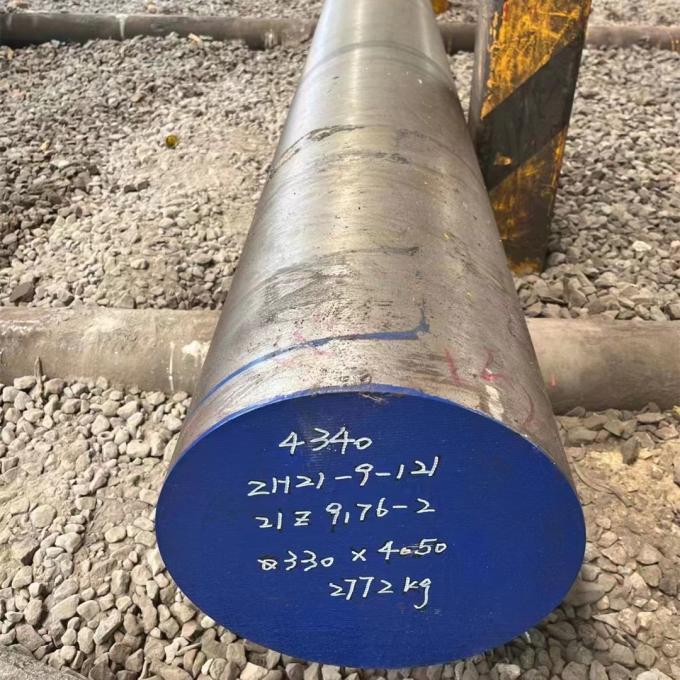
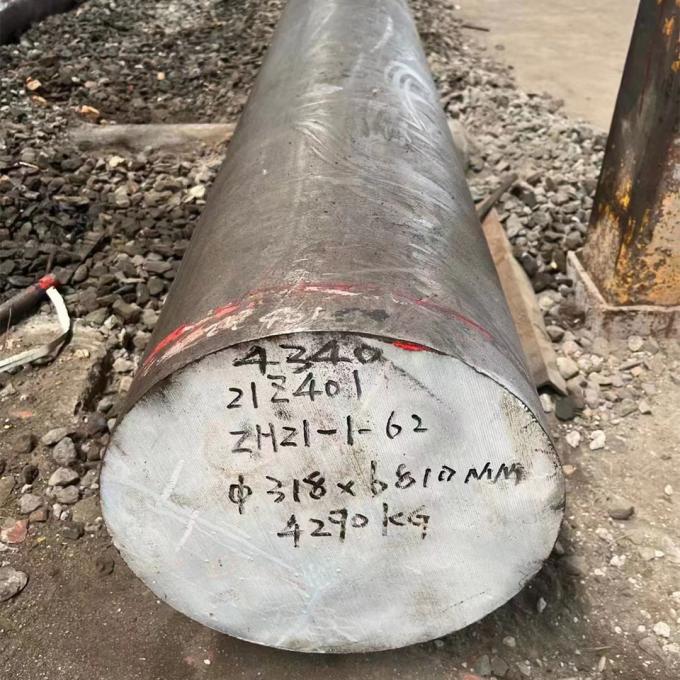
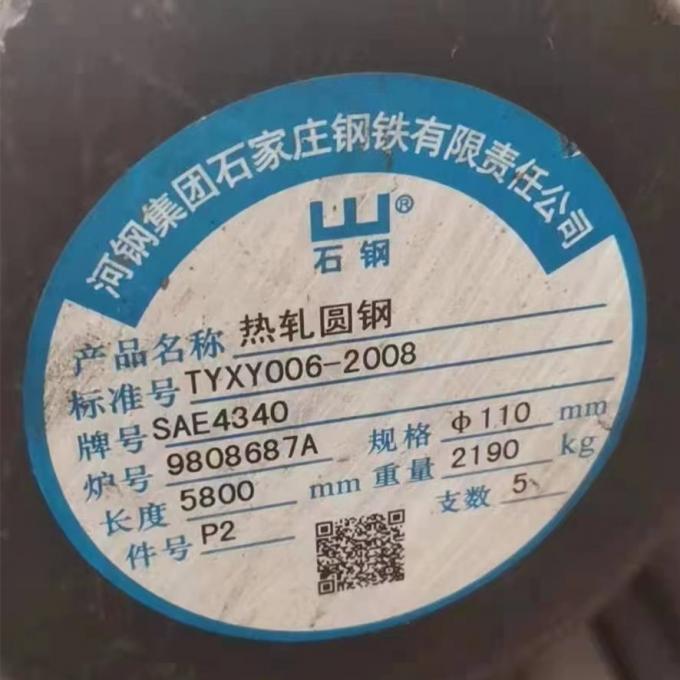
SAE4340 Steel Round Bar Hot Rolled Annealed 228HB Surface Peeled

SAE4340 Steel Round Bar Hot Rolled Annealed 228HB Surface Peeled

SAE4340 Steel Round Bar Hot Rolled Annealed 228HB Surface Peeled

SAE4340 Steel Round Bar Hot Rolled Annealed 228HB Surface Peeled

SAE4340 Steel Round Bar Hot Rolled Annealed 228HB Surface Peeled
SAE4340 Thép Vòng Thanh Nóng Cán Ủ 228HB Bề mặt Bóc vỏ
Là nhà cung cấp và sản xuất hàng đầu tại Trung Quốc, GNEE Steel cung cấp các sản phẩm hợp kim dựa trên niken-hiệu quả về mặt chi phí.
- Gửi email-:ss@gneesteel.com
- Điện thoại:+8615824687445
SAE4340 Thép Vòng Thanh Nóng Cán Ủ 228HB Bề mặt Bóc vỏ
Sự miêu tả
| Thép Lớp% 3a | 4340 | Là Hợp kim | |
|---|---|---|---|
| Kỹ thuật: | Nóng cán | Ứng dụng: | Kết cấu Thép Bar% 2cDie Thép Bar% 2cTool Thép Bar% 2cchemical% 2cshipbuilding |
| Kiểu: | Hợp kim thép thanh | Tiêu chuẩn: | ASTM,DIN,AISI,JIS |
| Đặc biệt Sử dụng: | Khuôn Thép | Hình dạng: | Tròn |
| Chiều dài: | 1--12m | Bề mặt: | Đen Hoặc Sáng |
| Cao Sáng: |
Bề mặt Bóc vỏ Vòng Thanh Nóng Cán,228HB Thép Vòng Thanh,Ủ Vòng Thanh |
||
AISI % 2f SAE 4340 HỢP KIM THÉP
| HÓA CHẤT PHÂN TÍCH | |
|---|---|
| C% | Carbon {{0}}.38 – 0,43 |
| Mangan {{0}}.6 – 0.8 max | |
| P% | Photpho 0.035 max |
| S% | Lưu huỳnh 0.040 max |
| Si% | Silicon {{0}}.15 – 0.3 |
| Ni% | Niken 1,65 – 2.0 |
| Có TK 25 | Crom {{0}}.7 – 0.9 |
| Mo% | Molypden {{0}}.2 – 0,3 |
CHUNG ĐẶC ĐIỂM OF HỢP KIM THÉP 4340
4340 IS A niken-crom-molypden hợp kim thép đã biết cho nó độ dẻo dai và khả năng đến đạt được cao cường độ in được xử lý nhiệt điều kiện. Nó có rất tốt mệt mỏi kháng thuốc.
Điều này hợp kim% 2c 4340% 2c có thể be nhiệt được xử lý đến cao sức mạnh mức độ trong khi duy trì tốt độ dẻo dai% 2c hao mòn kháng và mệt mỏi sức mạnh mức độ % 2c kết hợp với tốt khí quyển ăn mòn kháng% 2c và sức mạnh.
ỨNG DỤNG
Thương mại và quân sự máy bay% 2c ô tô hệ thống% 2c rèn thủy lực và khác máy móc công cụ ứng dụng% 2c rèn thép trục khuỷu.
RÈN
Rèn nên be carried out between 2250 and 1800 º F (1230 and 980 º C.). Các bộ phận nên be chậm làm mát sau rèn trong tro hoặc cát v.v.
NHIỆT XỬ LÝ
Nhiệt xử lý sau rèn là mang ra đến kết xuất thép phù hợp cho gia công% 2c và đến đáp ứng cơ khí thuộc tính giới hạn được chỉ định cho thép% 27s đặc biệt ứng dụng. Có là một số cách đến nhiệt điều trị a cho thép bộ phận và nó là chỉ thông qua thực hành điều đó tối ưu nhiệt độ và điều kiện có thể được xác định thông tin nên được thực hiện as a hướng dẫn chỉ.
Ủ
To obtain a pearlitic structure on certain parts for machining, 4340 should be annealed at a nominal temperature of 1525 º F (830 º C,) cooling to 1350 º F (730 º C) and furnace cooling to 1130 º F (610 º C) at a rate of 20 º F (11 º C) per hour, then air cooling. Điều này quá trình, đã biết as đầy đủ ủ, is rất thời gian tiêu thụ as it liên quan chậm làm mát trên toàn bộ nhiệt độ phạm vi từ austenitizing nhiệt độ đến a nhiệt độ tốt dưới đó tại trong đó biến đổi là hoàn thành.
To obtain a spheroidized structure in 4340 grade involves austenitizing at 1380 º F (750 º C,) lò làm mát to 1300 º F (705 º C) then to 1050 º F (565 º C) at a rate of 5 º F (3 º C) per giờ. This structure will probably result in better machinability than will the coar lamellar pearlite structure obseined by the full anneal quá trình.
Điều này quá trình là được xác định như sưởi ấm a thép đến a nhiệt độ trên ferrite đến austenite biến đổi nhiệt độ% 2c sau đó làm mát trong không khí đến a nhiệt độ tốt bên dưới điều trị này biến đổi nhiệt độ. điều trị có thể được mang ra trên rèn rèn hoạt động. của họ rèn hoạt động. The danh nghĩa normalizing temperature for 4340 grade is 1500 º F (815 º C,) but production experience may necessitate a temperature hoặc 50 º F (10 º C) above or below this temperature. As a rule of thumb, when forgings are normalized before, say, carburizing or hardening and tempering, the upper range of normalizing temperatures is used. When normalizing is used. When normalizing is the Final Heat treatment, the thấp hơn nhiệt độ phạm vi là được sử dụng.
This heat treatment results in the formation of martensite after quenching, resulting in increased hardness and tensile strength. A temperature range of 1500 – 1550 º F (815 – 845 º C) is the normal austenitizing temperature for direct hardening of 4340 grade. Oil quenching is normally used for 4340 as the alloy's hardenability is suited to this quenching method.
Ủ
Ủ là mang ra đến giảm căng thẳng từ làm cứng quá trình% 2c nhưng chủ yếu đến thu được cơ học thuộc tính yêu cầu cho cuối cùng ứng dụng. Thực tế ủ nhiệt độ sẽ được chọn đến đáp ứng yêu cầu thuộc tính% 2c và trong nhiều trường hợp sẽ được a vấn đề thử và lỗi.
Điều này lớp 4340 có thể cũng được cứng bởi thấm nitơ hoặc ngọn lửa hoặc cảm ứng làm cứng.
KHẢ NĂNG GIA CÔNG
Cái này lớp là dễ dàng có thể gia công% 2c với hoặc a thô lamellar ngọc trai cấu trúc hoặc a hình cầu cấu trúc là tốt nhất khuyên dùng% 2c phụ thuộc trên phần kích thước và độ phức tạp và số lượng của gia công đến be mang ra. Nếu có là nghi ngờ về sự phù hợp của bất kỳ khác cấu trúc% 2c sau đó a hình cầu cấu trúc nên be aim cho in nhiệt xử lý.
HÀN
Điều này lớp là dễ dàng hàn in ủ điều kiện% 2c nhưng hàn in cứng và tôi luyện điều kiện nên được tránh ở đâu có thể bởi vì của hiệu ứng trên cơ học thuộc tính. hàn trong nitrided hoặc ngọn lửa hoặc cảm ứng cứng điều kiện là không khuyến nghị.
Chú phổ biến: sae4340 thép tròn bar nóng cán ủ 228hb bề mặt bóc vỏ% 2c Trung Quốc sae4340 thép tròn thanh nóng cán ủ 228hb bề mặt bóc vỏ nhà cung cấp
Tiếp theo
Kênh SS 304U/316CBạn cũng có thể thích


Gửi yêu cầu